Изготавливаем столешницы, облицовку барных стоек и стен, тумбы, рейлинги и декоративные вставки из нержавеющей стали в собственном цехе металла в Санкт-Петербурге, без передачи заказов подрядчикам. Подбираем марку по ГОСТ 5632-2014 (аналоги AISI 304, 321, 430, 316) и отделку по EN 10088-2 под условия эксплуатации. Работаем и с латунью — у неё отдельная страница с разбором марок и патины.
Обновлено: 11 ноября 2026.
Нержавеющая сталь почти не меняется и держит холодный ровный блеск без спецухода — в отличие от латуни, которая со временем покрывается патиной. Марку и отделку подбираем под задачу интерьера, готовые изделия доставляем по всей России, включая Москву и область.

Стальные столешницы, облицовка барных стоек и стен.
Тумбы, экраны и корпуса с рифлёным или гладким фасадом из нержавеющей стали.
Декоративные и функциональные металлические элементы под проект.
Нержавейка вместе с деревом, например барная стойка с деревянным корпусом и стальной облицовкой.
Нержавеющая сталь устойчива к коррозии и почти не меняется годами при обычной эксплуатации. Она практичнее там, где важны гигиена и высокая проходимость, и держит холодный серебристый блеск без спецухода. Латунь — сплав меди и цинка: со временем она окисляется и темнеет, уходя из тёплого золотистого цвета в более глубокие оттенки. Это естественное старение металла, а не брак, и хорошо смотрится в классических и ретро-интерьерах — марки, патина и вес латуни разобраны на отдельной странице.
Марки коррозионно-стойких сталей задаёт ГОСТ 5632-2014 «Нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки» — действует с 1 января 2015 года взамен ГОСТ 5632-72, с изменением № 1, введённым с 1 апреля 2019 года. В интерьерных изделиях из всего перечня используются практически четыре марки.
Углерода не более 0,08 %, хром 17–19 %, никель 9–11 %. Базовая аустенитная сталь для интерьера: гнётся, полируется, стабильно ведёт себя в помещении. Отраслевой аналог — AISI 304.
Тот же хром 17–19 % и никель 9–11 %, углерода до 0,12 %, плюс титан в количестве от пятикратного содержания углерода до 0,80 %. Титан связывает углерод и защищает шов от межкристаллитной коррозии — это марка для сварных конструкций. Аналог AISI 321.
Хром 16–18 %, никеля нет вообще. Ферритная сталь, дешевле аустенитной именно из-за отсутствия никеля, но хуже держит агрессивную среду и сложнее в глубокой вытяжке. Аналог AISI 430.
Хром 16–18 %, никель 12–14 %, молибден 2–3 %, титан. Молибденовая марка для влажных и солёных сред. Аналог AISI 316Ti.
Важная деталь про соответствие маркам AISI. Самого соответствия в ГОСТ 5632-2014 нет — стандарт оперирует только отечественными обозначениями и переводной таблицы в AISI или EN не содержит. «304 = 08Х18Н10» — это отраслевая практика подбора близкого аналога, а не норма. Составы близки, но не тождественны, поэтому в спецификации мы пишем марку по ГОСТ, а обозначение AISI даём справочно: так на приёмке не возникает спора о том, что именно поставлено.
Проверка магнитом на объекте — самый частый способ «принять» металл, и он ничего не говорит о коррозионной стойкости. Магнитные свойства определяет класс стали, а не её качество.
Аустенитные марки — те, где есть никель (08Х18Н10 с 9–11 % никеля, 12Х18Н10Т, 10Х17Н13М2Т с 12–14 %) — магнитом практически не притягиваются. Ферритная 12Х17 никеля не содержит вовсе и магнитится, оставаясь при этом нержавеющей сталью с 16–18 % хрома. Более того, аустенитная сталь после холодной деформации — гибки, вальцовки, глубокой вытяжки — частично намагничивается в зоне деформации, и лист 08Х18Н10 у кромки гиба вполне может «отозваться» на магнит.
Практический вывод простой: магнит различает класс стали, а не подлинность. Проверять поставку нужно по документам на партию с указанием марки. Если марка критична для объекта — она пишется в спецификации до закупки листа, а не выясняется магнитом после монтажа.
Питтинговая (точечная) коррозия — то, из-за чего нержавейка «зацветает» точками у мойки, в санузле или на набережной. Устойчивость к ней оценивают числом PREN = %Cr + 3,3 × %Mo + 16 × %N — эквивалентом сопротивления питтингу. Формула отраслевая, не стандартная, но содержание хрома и молибдена для неё берётся прямо из ГОСТ 5632-2014, поэтому диапазон считается для каждой марки за минуту.
Хром 16–18 %, молибдена нет. Нижняя граница по стойкости из применяемых марок. Сухие интерьерные зоны, декоративные накладки, где нет ни влаги, ни хлоридов.
Хром 17–19 %, молибдена нет. Рабочая марка для зала, мебели, облицовки, рам. Влажную уборку держит, постоянный контакт с солью и хлором — нет.
Тот же диапазон, что у 304: титан добавлен ради сварного шва, а не ради стойкости к питтингу. Эту марку выбирают из-за сварки, а не из-за влаги.
Молибден 2–3 % даёт прибавку 6,6–9,9 к числу — это качественный скачок, а не проценты. Марка для санузлов, зон мойки, приморских объектов и всего, что моют хлорсодержащими средствами.
Числа выше — расчёт по диапазонам состава из ГОСТ 5632-2014 при нулевом азоте: у 12Х17 и 08Х18Н10 весь PREN даёт один хром, у молибденовой марки к хрому 16–18 добавляется 3,3 × (2…3) = 6,6…9,9. Отсюда практическое правило, которое мы применяем при подборе: разница между 304 и 316 — это не «дороже и лучше вообще», а конкретно устойчивость к хлоридам. В сухом зале переплата за молибден не окупается; у мойки и в мокрой зоне отсутствие молибдена вылезает точками ржавчины через сезон.
Отдельно про уход: чистящие средства с хлором — тот самый источник хлоридов. Регулярная протирка хлорным составом гасит разницу между марками сверху вниз, и на 304 она заканчивается точечными очагами. Это не дефект металла, а несовпадение марки с режимом уборки, и решается оно либо сменой средства, либо изначально молибденовой маркой.
Внешний вид нержавеющего изделия задаёт не марка, а отделка листа. И здесь есть ловушка: ГОСТ 5582-75 «Прокат тонколистовой коррозионно-стойкий, жаростойкий и жаропрочный» (действует с 1 января 1977 года) нормирует состояние поверхности только для травленого проката и проката после светлого отжига — группы 1, 2а, 2б, 3а, 3б и 4а–4г по таблице 5, от блестящей до матовой. Шлифованной и полированной отделки в нём нет вообще. Поэтому «шлифованная нержавейка по ГОСТу» — формулировка, которая ни к чему не отсылает, и в спецификации мы пишем обозначение по EN 10088-2, которым пользуется весь прокат.
Холоднокатаный, термообработанный, травленый, дрессированный. Стандартный матовый лист, база для гнутых и сварных изделий, которые потом шлифуются или красятся.
Светлый отжиг. Гладкая, близкая к зеркальной поверхность прямо из проката, без механической полировки. Хороша там, где нужна ровность, но не нужен настоящий зеркальный блеск.
Браширование или матовая полировка — та самая направленная текстура, которую в интерьере называют «браш». Самая ходовая отделка для мебели и облицовки: скрывает отпечатки и мелкие царапины.
Сатинированная поверхность. Мягче браша, спокойный полуматовый отблеск.
Зеркальная полировка. Эффектна на фото и беспощадна в эксплуатации: держит каждый отпечаток пальца и каждую царапину от кольца. В зоне контакта с руками мы её отговариваем ставить.
2G — шлифованная поверхность (ASTM No.3), более грубая текстура, чем браш. 1D — горячекатаный травленый лист с Ra 4–7 мкм: техническая поверхность, в интерьере как финиш не используется.
Число Ra здесь — не украшение спецификации, а единственный способ спорить о результате объективно. «Матовая» и «шлифованная» — слова, а 2J с Ra 0,2–1,5 мкм измеряется прибором. Когда в проекте несколько изделий с разных участков, единое обозначение отделки на всю партию — это то, что не даёт стойке, накладке и раме зеркала выйти тремя разными оттенками блеска.
Толщину нельзя назначить произвольно — она берётся из того, что катает завод. Для тонколистовой нержавейки ряд задан ГОСТ 5582-75: холоднокатаный прокат 0,5–3,9 мм, горячекатаный 1,5–3,9 мм. Всё, что толще, — уже другой вид проката и другой стандарт.
Тонкий лист «играет» на больших плоскостях и требует сплошного основания — самостоятельно как облицовка почти не применяется.
Рабочий диапазон для облицовки и накладок: столешницы, панели, декоративные вставки.
Самонесущие элементы и кромки, которые ловят удар — стойки, тумбы, торцевые накладки.
Уже толстолистовой прокат по другому стандарту — редкий случай для интерьера, обычно опоры и несущие узлы.
Для латуни ряд толщин и предупреждение про отменённый ГОСТ 931-90 разобраны на странице про мебель из латуни.
Часть форм, которые рисуются в дизайн-проекте, листовым металлом не делается вообще или делается другим способом. Ограничения листовой обработки считаются от толщины T и известны заранее:
В листе 2 мм отверстие меньше 2,4 мм лазером не режется — только сверлится. Перфорация с мелким шагом проектируется по этому числу, а не на глаз.
Минимальная перемычка между соседними вырезами. Ажурная решётка с более тонкими перемычками при резке ведёт и коробится.
Острая кромка «в ноль» на листовой детали невозможна: внутренний радиус меньше толщины рвёт металл по наружной стороне гиба.
Короткий отгиб не удержать в инструменте. В листе 1,5 мм полка меньше 6 мм не гнётся — узел придётся переделывать на сварной.
Длина заготовки до гибки считается по K-фактору; для нержавейки он около 0,3. Именно поэтому раскрой нельзя получить простым суммированием размеров с чертежа — деталь выйдет длиннее или короче.
Для нержавейки и алюминия. Толще — другая технология реза, другой срок и другая цена.
Числа выше — общая практика листовой обработки, а не паспорт конкретного станка: параметры реза зависят от оборудования и от партии металла, и точный минимум под конкретную деталь подтверждается на производстве. Мы приводим их для того, чтобы ограничение всплывало на стадии эскиза, а не после согласования чертежа.
Металл на длинной поверхности живёт вместе с помещением. Коэффициент линейного расширения стали 12Х18Н10Т — 16,6 × 10⁻⁶ 1/К (при 100 °C; у латуни Л63 для сравнения — 20,5 × 10⁻⁶ 1/К, немного выше). Для сравнения: древесина вдоль волокон расширяется от температуры на порядок слабее, зато поперёк волокон сильно реагирует на влажность. Эти материалы в одном изделии двигаются по-разному и по разным причинам.
Счёт простой. Нержавеющая облицовка длиной 3 метра при изменении температуры на 20 градусов меняет длину на 3000 × 16,6 × 10⁻⁶ × 20 = 1,00 мм. Миллиметр на трёхметровой стойке — это не «в пределах погрешности»: если облицовка притянута жёстко по обоим концам в упор к стенам, ей некуда деваться, и она выгибается волной посередине. Именно так появляется «пузырь» на металлической кромке барной стойки через полгода после сдачи, когда в зале впервые включают отопление на полную.
Практически это значит три вещи. Отверстия под крепёж в длинной накладке делаются овальными, а не круглыми. Стык металла с примыкающей конструкцией закладывается с зазором, а не встык в упор. Длинные плоскости разбиваются на секции с осмысленным швом — шов, нарисованный в проекте, всегда выглядит лучше, чем волна, появившаяся сама.
Комбинированное изделие — нержавеющая столешница на чёрном подстолье, стальная облицовка с латунной вставкой — это ещё и электрохимическая пара. Допустимость таких сочетаний задаёт ГОСТ 9.005-72 «Единая система защиты от коррозии и старения. Металлы, сплавы, металлические и неметаллические неорганические покрытия. Допустимые и недопустимые контакты с металлами и неметаллами», действующий с 1 июля 1973 года.
Устроен он как таблицы совместимости с четырьмя обозначениями: «+» — контакт допустим, «0» — ограниченно допустим в атмосферных условиях, «х» — ограниченно допустим в морской и пресной воде, «−» — недопустим. Оценка даётся не вообще, а под условия эксплуатации: атмосферные условия по группам от очень лёгких до жёстких плюс отдельно вода. То есть один и тот же узел может быть допустим в сухом зале и недопустим на открытой террасе у воды — а это ровно тот случай, который в Петербурге встречается постоянно.
На практике из этого следует одно правило, которое мы применяем всегда: крепёж подбирается под металл изделия, а не берётся «какой есть». Оцинкованный саморез в стальной или латунной накладке во влажной зоне — это пара, которая начнёт работать. Если разнородного контакта не избежать конструктивно, узел разделяют неметаллической прокладкой или изолируют стык от среды. Стоит это копейки на стадии чертежа и переделку узла — на стадии рекламации.
Металл тяжелее, чем кажется по картинке, и для навесных изделий — панелей, консолей, тумб — вес определяет узел крепления и то, выдержит ли стена или основание. Плотность стали 12Х18Н10Т — 7920 кг/м³.
Считается это одним умножением. Лист 1000 × 2000 мм толщиной 1,5 мм — это 0,003 м³, то есть 23,8 кг нержавейки. Тот же лист толщиной 2 мм — 31,7 кг. Это только металл, без каркаса, столешницы-подложки и крепежа. Навесная панель метр на два в стали — уже вес, под который в гипсокартон нужна закладная, а не дюбель-бабочка.
Отсюда рабочая последовательность: сначала считается масса изделия по плотности и объёму металла, потом выбирается узел навески и крепёж под конкретное основание (кирпич, бетон, гипсокартон с закладной, деревянный каркас), и только потом рисуется чертёж. Обратный порядок — когда красивая тонкая панель нарисована, а потом выясняется, что стена её не держит, — обходится переделкой и того, и другого. Заодно вес определяет, поднимут ли изделие на этаж вручную и пройдёт ли оно в лифт целиком или его придётся членить. Латунь немного плотнее стали (8440 кг/м³) — расчёт для неё на странице про мебель из латуни.
Здесь чаще всего просят не тот документ. Если изделие — мебель (стойка, стол, тумба, стеллаж, витрина), оно попадает под ТР ТС 025/2012 «О безопасности мебельной продукции», и форма подтверждения соответствия — декларирование, а не сертификация. Металл в этой части ничего не меняет: приложение 1 регламента включает в том числе мебель для предприятий торговли, общественного питания и бытового обслуживания.
Отдельно стоит частая ошибка в переписке: «сертификата по ТР ТС 021/2011» не существует в принципе. Регламент о безопасности пищевой продукции адресован не мебели, а процессам, и его статья 15 задаёт требование к конструктиву: поверхности, контактирующие с продукцией, должны быть доступны для мойки и дезинфекции и выполнены из неабсорбирующих материалов. Именно из этой формулировки, а не из «сертификата», следует, почему рабочие поверхности в зоне продукта делают из нержавеющей стали, а не из ЛДСП с кромкой.
Для чисто декоративного изделия — рамы зеркала, панно, вывески, рейлинга — мебельный регламент не применяется, и требовать декларацию на него не нужно. Разграничение проходит по функции изделия, а не по материалу, и проговорить его лучше до заключения договора, чем получить на приёмке запрос документа, который к изделию не относится.
Чтобы посчитать изделие, а не назвать вилку «от и до», нужно закрыть несколько вопросов. Обычно это одна переписка.
Сухая зона (08Х18Н10), сварная конструкция (12Х18Н10Т) или мокрая зона и близость к воде (10Х17Н13М2Т).
Браш 2J, сатин 2K, зеркало 2P или матовый лист 2B. Если отделка выбирается по образцу — образец фиксируется как эталон приёмки.
Размеры изделия и то, на что оно встаёт или навешивается: бетон, кирпич, гипсокартон с закладной, деревянный каркас. От этого зависит и узел, и толщина металла.
Сухой зал, зона мойки, санузел, улица или терраса у воды. Плюс чем будут мыть: хлорсодержащие средства напрямую влияют на выбор марки.
С чем металл контактирует в узле — дерево, камень, другой металл, в том числе латунь. Разнородный контакт проверяется отдельно, а на длинных плоскостях сразу закладывается зазор на температурное движение.
Если части ответов нет — это нормально, они и появляются в диалоге. Важно, что решения принимаются до раскроя, а не после: поменять марку или переделать узел навески на готовом изделии стоит дороже, чем изготовить его сразу правильно.
Тумба из нержавеющей стали с рифлёным фасадом во входной зоне заведения и столешница на стальном основании из проекта PAUM, подробнее в кейсе «Проект PAUM». Больше изделий из латуни — на отдельной странице.

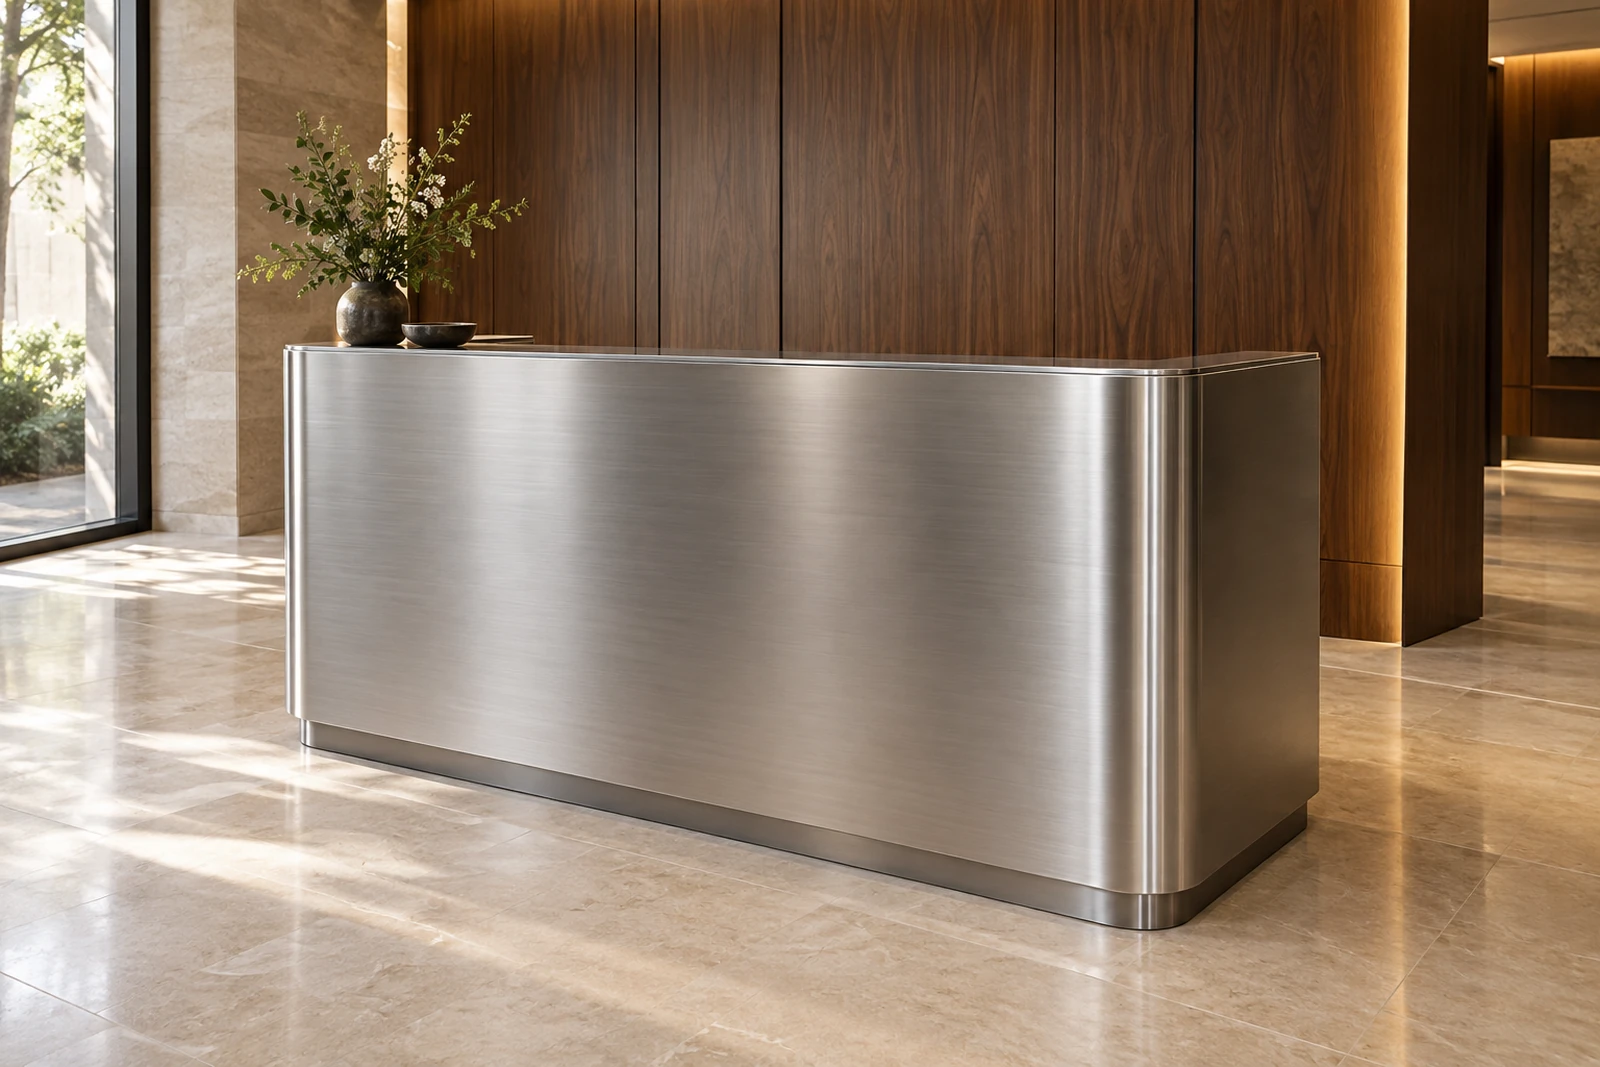
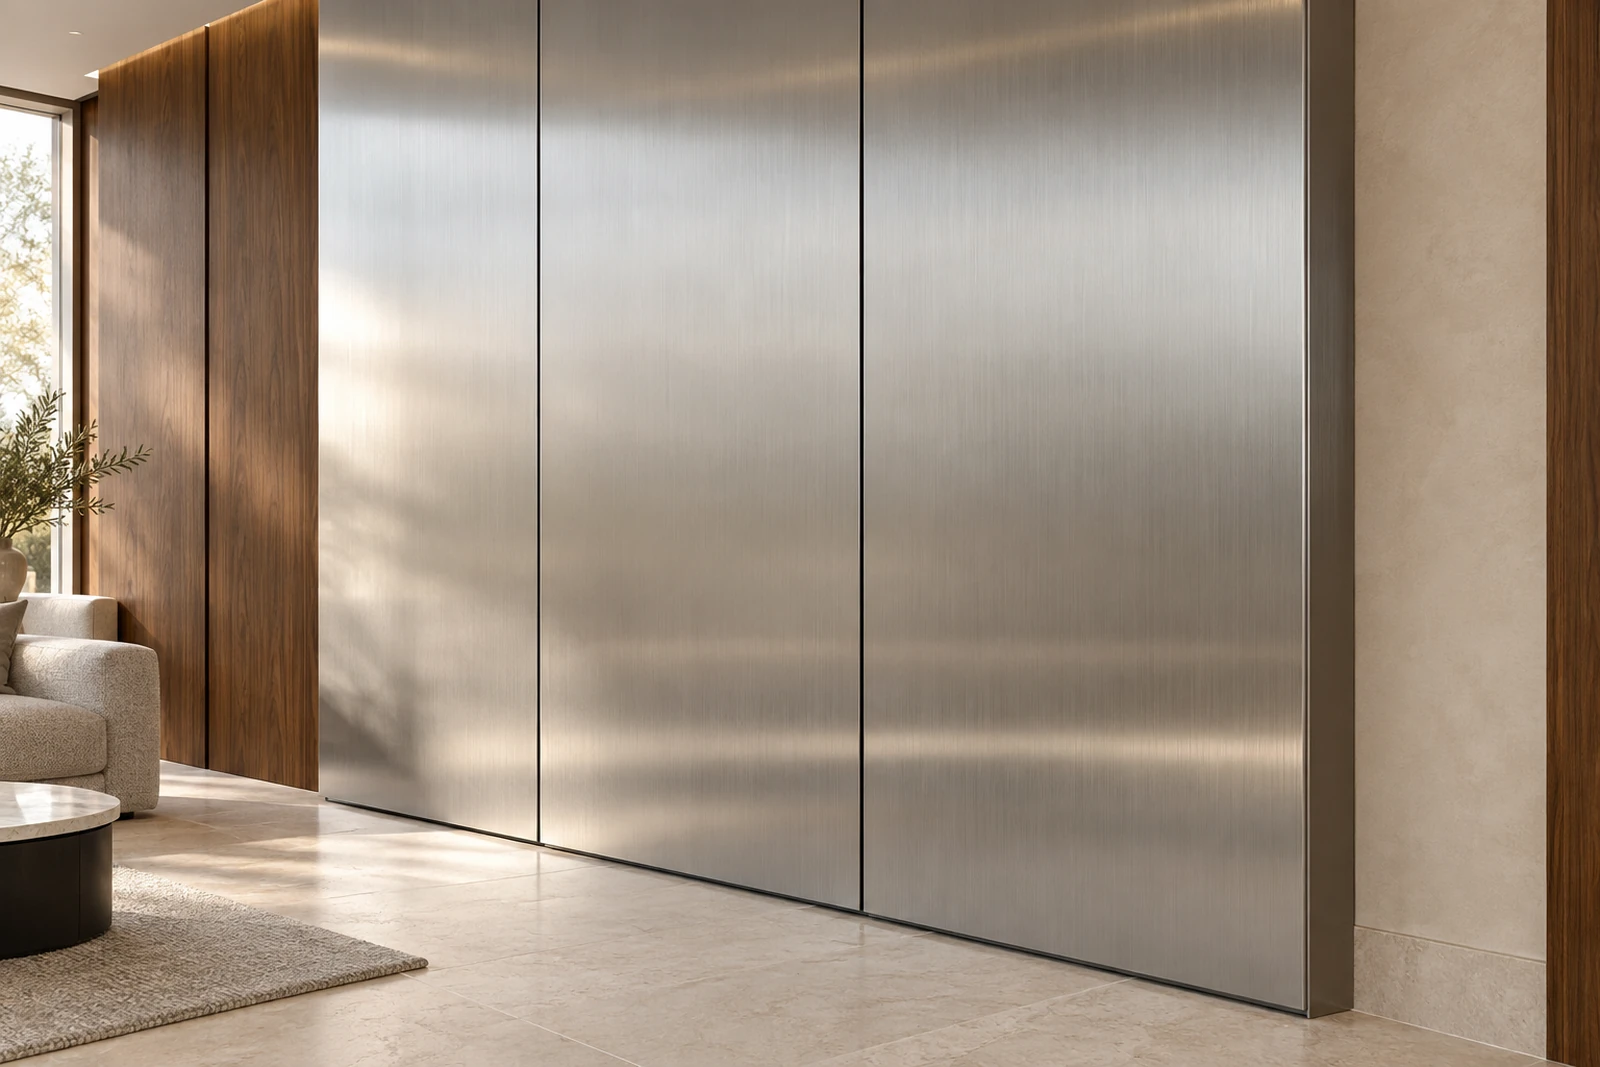


Столешницы, облицовку барных стоек и стен, тумбы, рейлинги, вывески и декоративные вставки можно заказать отдельным изделием под задачу дизайн-проекта, без заказа мебели целиком.
Да, в том же цехе металла. Марки латуни, патина и уход разобраны на отдельной странице — «Мебель из латуни на заказ».
Нержавеющая сталь держит холодный ровный блеск без спецухода и практичнее там, где важна гигиена и высокая проходимость. Латунь даёт тёплый золотистый оттенок и подходит классическим, представительским интерьерам, но со временем стареет и покрывается патиной.
На своём. Собственный цех металлических изделий в Санкт-Петербурге, без передачи заказов подрядчикам.
Да, цех находится в Санкт-Петербурге, готовые изделия упаковываем с защитой полированных поверхностей и доставляем по всей России, включая Москву и Московскую область.
Отраслевые аналоги: AISI 304 — 08Х18Н10 (хром 17–19 %, никель 9–11 %), AISI 321 — 12Х18Н10Т (то же плюс титан для сварных конструкций), AISI 430 — 12Х17 (хром 16–18 %, никеля нет), AISI 316Ti — 10Х17Н13М2Т (хром 16–18 %, никель 12–14 %, молибден 2–3 %). Составы взяты из ГОСТ 5632-2014. Важно: самой таблицы соответствия маркам AISI в стандарте нет, это отраслевая практика подбора близкого аналога, поэтому в спецификации марка пишется по ГОСТ, а AISI даётся справочно.
Нет. Магнит различает класс стали, а не подлинность. Аустенитные марки с никелем (08Х18Н10, 12Х18Н10Т, 10Х17Н13М2Т) магнитом практически не притягиваются, ферритная 12Х17 никеля не содержит и магнитится, оставаясь нержавеющей сталью с 16–18 % хрома. Кроме того, аустенитный лист частично намагничивается в зоне холодной деформации — у кромки гиба. Проверять поставку нужно по документам на партию с указанием марки.
В молибдене и в устойчивости к точечной коррозии. Эквивалент сопротивления питтингу считают как PREN = %Cr + 3,3 × %Mo + 16 × %N. По составу из ГОСТ 5632-2014 у 08Х18Н10 (AISI 304) выходит 17,0–19,0, у 10Х17Н13М2Т (AISI 316Ti) — 22,6–27,9 за счёт 2–3 % молибдена. В сухом зале переплата за молибден не окупается, а в зоне мойки, санузле, на приморском объекте или там, где моют хлорсодержащими средствами, отсутствие молибдена вылезает точками ржавчины.
Для тонколистовой нержавейки ряд задан ГОСТ 5582-75: холоднокатаный прокат 0,5–3,9 мм, горячекатаный 1,5–3,9 мм. Практически облицовка и накладки делаются из 1,0–1,5 мм, самонесущие элементы и ударные кромки — из 2,0–3,0 мм; тоньше 0,8 мм лист играет на больших плоскостях и требует сплошного основания.
Это обозначения отделки поверхности по EN 10088-2. 2B — холоднокатаный травленый дрессированный лист, Ra 0,1–0,5 мкм. 2R (он же BA) — светлый отжиг, Ra 0,05–0,1 мкм. 2J — браширование или матовая полировка, Ra 0,2–1,5 мкм, соответствует ASTM No.4 и является самой ходовой интерьерной отделкой. 2K — сатин, ASTM No.6. 2P — зеркальная полировка, ASTM No.8, Ra менее 0,1 мкм. Отечественный ГОСТ 5582-75 шлифованную и полированную отделку не нормирует вовсе, поэтому в спецификации используют обозначения EN.
Потому что зеркальная полировка 2P (ASTM No.8) имеет шероховатость менее 0,1 мкм — на такой поверхности любой след виден как на стекле. Это свойство отделки, а не дефект изготовления. В зонах, где изделия касаются руками, мы предлагаем браш 2J с Ra 0,2–1,5 мкм: направленная текстура скрывает и отпечатки, и мелкие царапины.
Считается по плотности: у стали 12Х18Н10Т это 7920 кг/м³. Лист 1000 × 2000 мм толщиной 1,5 мм даёт 23,8 кг, при толщине 2 мм — 31,7 кг. Это только металл, без каркаса, столешницы-подложки и крепежа. Поэтому массу изделия считают до чертежа: от неё зависит узел навески и то, нужна ли в стене закладная.
Из-за теплового расширения. Коэффициент линейного расширения стали 12Х18Н10Т — 16,6 × 10⁻⁶ 1/К. Трёхметровая нержавеющая облицовка при изменении температуры на 20 градусов меняет длину на 1,00 мм. Если деталь притянута жёстко в упор с обеих сторон, ей некуда двигаться, и она выгибается волной. Поэтому отверстия под крепёж делают овальными, стыки закладывают с зазором, а длинные плоскости разбивают на секции с осмысленным швом.
Во влажной зоне — нет. Допустимость контакта разнородных металлов задаёт ГОСТ 9.005-72: в его таблицах контакт обозначается как допустимый, ограниченно допустимый в атмосферных условиях, ограниченно допустимый в морской и пресной воде либо недопустимый, и оценка даётся под конкретные условия эксплуатации. Один и тот же узел может быть допустим в сухом зале и недопустим на террасе у воды. Крепёж подбирается под металл изделия, а если разнородного контакта не избежать — стык разделяют неметаллической прокладкой или изолируют от среды.
Нет, в помещении при обычной эксплуатации она не темнеет и патиной не покрывается — в этом её ключевое отличие от латуни. Патина, искусственное старение и уход за латунью описаны на отдельной странице про мебель из латуни.
Если изделие является мебелью — стойка, стол, тумба, стеллаж, витрина, — оно подпадает под ТР ТС 025/2012 «О безопасности мебельной продукции», и форма подтверждения соответствия здесь декларирование, а не сертификация. Материал на это не влияет. Отдельно: «сертификата по ТР ТС 021/2011» не существует — этот регламент адресован процессам, а его статья 15 задаёт требование к конструктиву, чтобы поверхности в контакте с продукцией мылись и дезинфицировались и были из неабсорбирующих материалов. Для чисто декоративного изделия — рамы зеркала, панно, вывески — мебельный регламент не применяется.
Нет, ограничения считаются от толщины листа T. Минимальный диаметр отверстия при лазерной резке примерно 1,2 × T, минимальная перемычка между резами 1–1,5 мм, минимальный радиус гиба около 1 × T, минимальная полка после гиба около 4 × T. Длина заготовки под гибку считается по формуле развёртки с K-фактором, поэтому раскрой не равен сумме размеров с чертежа. Это общая практика листовой обработки, точный минимум под конкретную деталь подтверждается на производстве — но проверять форму на выполнимость лучше на стадии эскиза.
Марки Л63 и ЛС59-1, патина, уход — на отдельной странице.
Толщина, отделка и марка стали для стойки и стола.
Уход, патина, отличия — что выбрать для мебели заведения.
Каркасы, стойки и мебель из любого металла, не только латунь и нержавейка.
Как устроены доставка и монтаж изделий из металла на объекте в Москве.
Что выбрать для мебели заведения и где на материале нельзя экономить.
Дерево, шпон, ХПЛ-пластик и металл — панели под конкретный интерьер.
Где оправдана каталожная мебель, а где нужен металл по размерам конкретного помещения.
Какую марку нержавейки ставить на открытую веранду.
Готового прайса на изделия из металла у нас нет — цена зависит от марки стали, толщины листа, отделки и формы. Ниже исторический ориентир по архиву смет WoodDHA для мебели из металла, не цена конкретной столешницы, тумбы или облицовки.
| Категория | Цена от |
|---|---|
| Мебель из металла | 59 000 ₽ |
Это нижняя граница по архиву смет за одно изделие из металла, не цена комплекта облицовки или тумбы: состав, марка и отделка считаются отдельно под проект. Точную сумму и срок фиксируем после спецификации. Рассчитать точную стоимость →
Оставьте заявку — уточним материал, размеры и сроки изготовления.
